
مقدمه
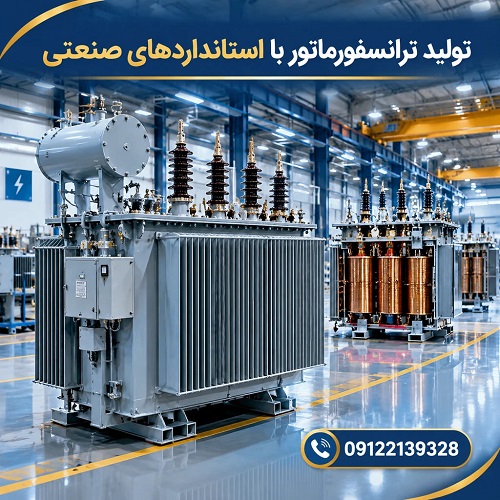
تولید ترانسفورماتور با استانداردهای صنعتی، ترانسفورماتور یکی از پایهایترین و در عین حال پیچیدهترین تجهیزات شبکه برق است. در ظاهر، چیزی جز یک هسته آهنی و چند سیمپیچ به نظر نمیرسد، اما در واقع محصولی است که کیفیت آن حاصل دهها تصمیم مهندسی، دهها مرحله تولیدی دقیق و یک نظام کنترل کیفیت منسجم است. تولید ترانسفورماتور با استانداردهای صنعتی به معنای ساختن دستگاهی است که نه فقط در روز نخست کار کند، بلکه سی سال بعد نیز با همان پایداری و بازدهی به کار خود ادامه دهد.
تفاوت میان یک کارگاه مونتاژ و یک کارخانه استاندارد، در همین نقطه آشکار میشود. هر دو ممکن است دستگاهی تولید کنند که در آزمون اولیه قبول شود، اما تنها یکی از آنها محصولی میسازد که در برابر گرمای تابستان، رطوبت زمستان، نوسانات شبکه، اضافهبارهای ناگهانی و جریانهای اتصال کوتاه سالها مقاومت کند. این نوشتار به بررسی زنجیره کامل تولید استاندارد ترانسفورماتور میپردازد.
طراحی مهندسی؛ نقطه آغاز کیفیت
کیفیت ترانسفورماتور پیش از آنکه در کارگاه ساخته شود، روی میز طراحی شکل میگیرد. طراح باید میان چند خواسته متضاد تعادل برقرار کند: کاهش تلفات، کاهش وزن و قیمت، افزایش استقامت عایقی و تضمین پایداری مکانیکی.
نخستین تصمیم، تعیین چگالی شار مغناطیسی در هسته است. مقدار بالاتر، هسته کوچکتر و ارزانتری میسازد اما تلفات بیباری، جریان مغناطیسکنندگی، صدا و گرما را افزایش میدهد. طراحان حرفهای معمولاً این مقدار را در محدودهای محافظهکارانه انتخاب میکنند تا دستگاه در برابر افزایش ولتاژ شبکه نیز حاشیه اطمینان داشته باشد.
تصمیم دوم، چگالی جریان در هادیهاست. مقدار بالا یعنی مصرف کمتر مس و قیمت پایینتر، اما گرمای بیشتر و کاهش عمر عایق. قاعدهای تجربی وجود دارد که بر اساس آن، هر هشت درجه افزایش دمای دائمی سیمپیچ، عمر عایق را نصف میکند. همین قاعده نشان میدهد چرا صرفهجویی در مس، گرانترین نوع صرفهجویی است.
طراحی عایقی نیز به همان اندازه اهمیت دارد. فاصله میان سیمپیچ فشار قوی و فشار ضعیف، فاصله تا بدنه، ضخامت کاغذ عایق، شکل و موقعیت حلقههای محافظ، و توزیع میدان الکتریکی در گوشهها، همگی با محاسبات دقیق و امروزه با نرمافزارهای تحلیل میدان تعیین میشوند. هر ضعف در این بخش، در آزمون ضربه صاعقه یا در سالهای نخست بهرهبرداری خود را نشان خواهد داد.
در نهایت، طراحی حرارتی و مکانیکی باید مسیر عبور سیال خنککننده، محل کانالهای خنککاری، نحوه مهار سیمپیچها در برابر نیروهای محوری و شعاعی ناشی از اتصال کوتاه، و استحکام فونداسیون داخلی را مشخص کند.
انتخاب مواد اولیه
هیچ فرآیند تولیدی نمیتواند ضعف مواد اولیه را جبران کند. در تولید ترانسفورماتور استاندارد، مواد اولیه با مشخصات دقیق خریداری و در بدو ورود آزمایش میشوند.
ورق هسته باید از نوع فولاد سیلیکونی نورد سرد جهتدار با ضخامت کم باشد. کیفیت پوشش عایق سطحی ورق، صافی سطح و تلفات ویژه آن باید با گواهی سازنده مطابقت داشته باشد. در ترانسفورماتورهای کمتلفات، از ورقهای با دانهبندی اصلاحشده یا آلیاژهای آمورف استفاده میشود که تلفات بیباری را بهطور چشمگیر کاهش میدهند.
هادی سیمپیچ معمولاً مس یا آلومینیوم با خلوص بالا و به شکل سیم گرد، تسمه تخت یا هادی ترانسپوز شده است. سطح هادی باید کاملاً صاف، بدون خش و پلیسه باشد، زیرا هر برجستگی ریز میتواند نقطه تمرکز میدان الکتریکی شود.
کاغذ عایق و چوب فشرده باید عاری از ذرات فلزی و رطوبت باشند و از منابع معتبر تهیه شوند. روغن عایق باید ولتاژ شکست بالا، ضریب تلفات دیالکتریک پایین و میزان رطوبت و اسیدیته بسیار کم داشته باشد.
آزمونهای ورودی شامل اندازهگیری تلفات ویژه ورق، آزمون کشش و ازدیاد طول هادی، آزمون رطوبت کاغذ و آزمون کامل روغن است. ثبت و نگهداری این نتایج، بخشی از نظام ردیابی محصول محسوب میشود.
ساخت هسته
ورقها با دستگاه برش خودکار و با زاویه مشخص بریده میشوند. زاویه برش مورب در محل اتصال پایهها و یوغ، مسیر عبور شار را هموار میکند و تلفات و صدا را کاهش میدهد. برش باید با تیغه تیز انجام شود تا پلیسه ایجاد نشود؛ پلیسه باعث اتصال بین لایهها و ایجاد جریان گردابی موضعی و نقاط داغ میگردد.
روش چیدمان پلهای در محل اتصال، که در آن لایههای متوالی با فاصله کمی نسبت به هم قرار میگیرند، امروزه روش استاندارد است. پس از چیدن، هسته با تسمههای عایق محکم بسته میشود؛ فشردگی باید یکنواخت باشد، نه آنقدر شل که لرزش ایجاد کند و نه آنقدر محکم که به پوشش ورق آسیب برساند. در پایان، مقاومت عایقی بین لایهها و نیز اتصال زمین هسته بررسی میشود. هسته باید فقط از یک نقطه زمین شود تا حلقه جریان ایجاد نگردد.

سیمپیچی
سیمپیچی ظریفترین بخش تولید است و باید در محیطی تمیز، با دما و رطوبت کنترلشده انجام شود. ماشینهای سیمپیچ باید دارای کنترل کشش باشند تا دورها با فشار یکنواخت و بدون شلشدگی روی قالب بنشینند.
انواع سیمپیچی شامل لایهای، دیسکی و مارپیچی است و انتخاب آن به سطح ولتاژ و جریان بستگی دارد. در سیمپیچهای فشار قوی، معمولاً از آرایش دیسکی با عایقبندی تقویتشده در دیسکهای ابتدایی استفاده میشود، زیرا هنگام ورود موج صاعقه، بیشترین اختلاف ولتاژ در همین ناحیه ایجاد میشود.
کانالهای خنککاری با قرار دادن تیغههای عایق میان لایهها ایجاد میشوند تا روغن یا هوا بتواند آزادانه گردش کند. انشعابهای تنظیم ولتاژ باید به گونهای چیده شوند که تعادل مغناطیسی سیمپیچ بر هم نخورد.
هر اتصال و جوش باید با روش مناسب انجام و سپس عایقکاری شود. اتصال ضعیف، نقطه داغ میسازد و نقطه داغ، آغاز خرابی است.
مونتاژ بخش فعال
سیمپیچها روی پایههای هسته قرار میگیرند و قطعات فشاردهنده بالا و پایین نصب میشوند. فشردگی محوری سیمپیچها اهمیت حیاتی دارد؛ زیرا در لحظه اتصال کوتاه، نیروهایی چند برابر وزن سیمپیچ به آن وارد میشود و اگر مهار نشده باشد، تغییر شکل میدهد.
سپس اتصالات داخلی، کلید تغییردهنده پلهای و مسیر خروجی به مقرهها برقرار میشود. فاصلههای عایقی باید با نقشه مطابقت کامل داشته باشد و با ابزار اندازهگیری کنترل شود. در این مرحله بازرسی دقیق و مستندسازی تصویری توصیه میشود، زیرا پس از قرار گرفتن در مخزن، دسترسی ممکن نیست.
خشککردن و اشباع
این مرحله یکی از تعیینکنندهترین عوامل عمر ترانسفورماتور و متأسفانه نخستین مرحلهای است که در تولیدات غیراستاندارد حذف میشود. رطوبت موجود در کاغذ عایق، استقامت دیالکتریک را بهشدت کاهش میدهد و فرآیند پیر شدن عایق را سرعت میبخشد.
در روش استاندارد، بخش فعال در کوره خلأ یا با روش گرمایش فاز بخار، به مدت چندین ساعت تا چند روز خشک میشود تا میزان رطوبت باقیمانده به کمتر از نیم درصد وزنی برسد. پس از خشککردن، بلافاصله فشردگی مجدد انجام میشود، زیرا عایقها در اثر خروج رطوبت جمع میشوند. سپس مخزن تحت خلأ قرار گرفته و روغن تصفیهشده و گاززداییشده تزریق میگردد.
در ترانسفورماتورهای خشک رزینی، سیمپیچ در قالب قرار گرفته و رزین تحت خلأ تزریق و سپس در کوره پخته میشود تا ساختاری یکپارچه و بدون حباب هوا ایجاد گردد. وجود حباب، محل شروع تخلیه جزئی و در نهایت شکست عایق است.
ساخت مخزن و تجهیزات جانبی
مخزن باید از ورق فولادی با ضخامت مناسب ساخته و جوشکاری آن با روش مطمئن و مطابق دستورالعمل انجام شود. پس از ساخت، آزمون نشتی با فشار هوا یا روغن انجام میشود. سطح بیرونی پس از سندبلاست، با پوشش آستری و رویه ضد خوردگی رنگآمیزی میگردد؛ در مناطق ساحلی و صنایع شیمیایی، سامانه رنگ ویژه با ضخامت بیشتر لازم است.
رادیاتورها، منبع انبساط، رطوبتگیر، شیر اطمینان، رله گازی، دماسنجها، نشانگر سطح روغن، شیرهای نمونهگیری و تخلیه، چرخها و قلابهای بالابر در این مرحله نصب میشوند. هر یک از این اقلام باید دارای گواهی کیفیت باشد.
آزمونهای کارخانهای
هیچ ترانسفورماتوری نباید بدون گذراندن کامل آزمونها از کارخانه خارج شود. آزمونهای معمول روی تکتک دستگاهها انجام میشود و شامل اندازهگیری نسبت تبدیل، بررسی گروه برداری، اندازهگیری مقاومت سیمپیچها، آزمون بیباری و تعیین تلفات آهن، آزمون اتصال کوتاه و تعیین تلفات بار و ولتاژ اتصال کوتاه، آزمون تحمل ولتاژ اعمالی و القایی، اندازهگیری مقاومت عایقی و اندازهگیری تخلیه جزئی است.
آزمونهای نوعی مانند افزایش دما و ضربه صاعقه روی نمونه انجام میگیرد. آزمون ویژه تحمل اتصال کوتاه که در آزمایشگاههای معدودی در جهان امکانپذیر است، معتبرترین نشانه استحکام مکانیکی طراحی به شمار میرود.
نتایج همه آزمونها باید در گزارشی رسمی ثبت و همراه دستگاه تحویل شود. حضور بازرس مستقل یا نماینده خریدار در زمان آزمون، اعتماد را دوچندان میکند.
نظام کیفیت و استانداردهای مرجع
تولید استاندارد بدون نظام مدیریت کیفیت ممکن نیست. استقرار سامانه مدیریت کیفیت، تعریف نقاط بازرسی در هر مرحله، آموزش مستمر کارکنان، کالیبراسیون دورهای تجهیزات اندازهگیری و ردیابی کامل مواد از انبار تا محصول نهایی، ارکان این نظام هستند.
استانداردهای مرجع بینالمللی، الزامات مربوط به مشخصات، افزایش دما، سطوح عایقی، آزمونها، تحمل اتصال کوتاه، سطح صدا و تعیین ظرفیت را مشخص میکنند و استانداردهای ملی نیز معادل آنها را ارائه میدهند. تولیدکننده حرفهای باید بتواند مطابقت محصول خود را با بند به بند این الزامات اثبات کند.
بستهبندی، حمل و پشتیبانی
ترانسفورماتور پس از آزمون، برای حمل آماده میشود. در مسافتهای طولانی، گاهی روغن تخلیه و مخزن با گاز خنثی پر میشود. نصب نشانگر ضربه روی بدنه، امکان تشخیص برخوردهای شدید حین حمل را فراهم میکند. مقرهها و قطعات حساس جداگانه و در جعبه محافظ ارسال میشوند.
پشتیبانی پس از فروش شامل نظارت بر نصب، راهاندازی، آموزش بهرهبردار، تأمین قطعات یدکی و خدمات آزمون دورهای است. تولیدکنندهای که پس از تحویل، همراه مشتری نماند، نمیتواند ادعای استاندارد داشته باشد.
جمعبندی
تولید ترانسفورماتور با استانداردهای صنعتی، زنجیرهای بههمپیوسته از طراحی دقیق، مواد مرغوب، فرآیند کنترلشده، آزمون کامل و پشتیبانی پایدار است. ضعف در هر حلقه، کل زنجیره را بیاعتبار میکند. در این صنعت، کیفیت هزینه نیست، بلکه تنها راه بقا و تنها مزیت رقابتی پایدار است. سازندهای که این اصل را بپذیرد، محصولی میسازد که دههها بدون صدا و بدون خرابی کار میکند و همین سکوت طولانی، بهترین گواهی کیفیت اوست.



بدون دیدگاه